


Sflux de processus d'épinglage
Le procédé conventionnel de filage à l'état fondu est le suivant : découpe à sec → extrusion à l'état fondu → mélange → dosage → filtration → filage → refroidissement et mise en forme → huilage → bobinage → tube UDY
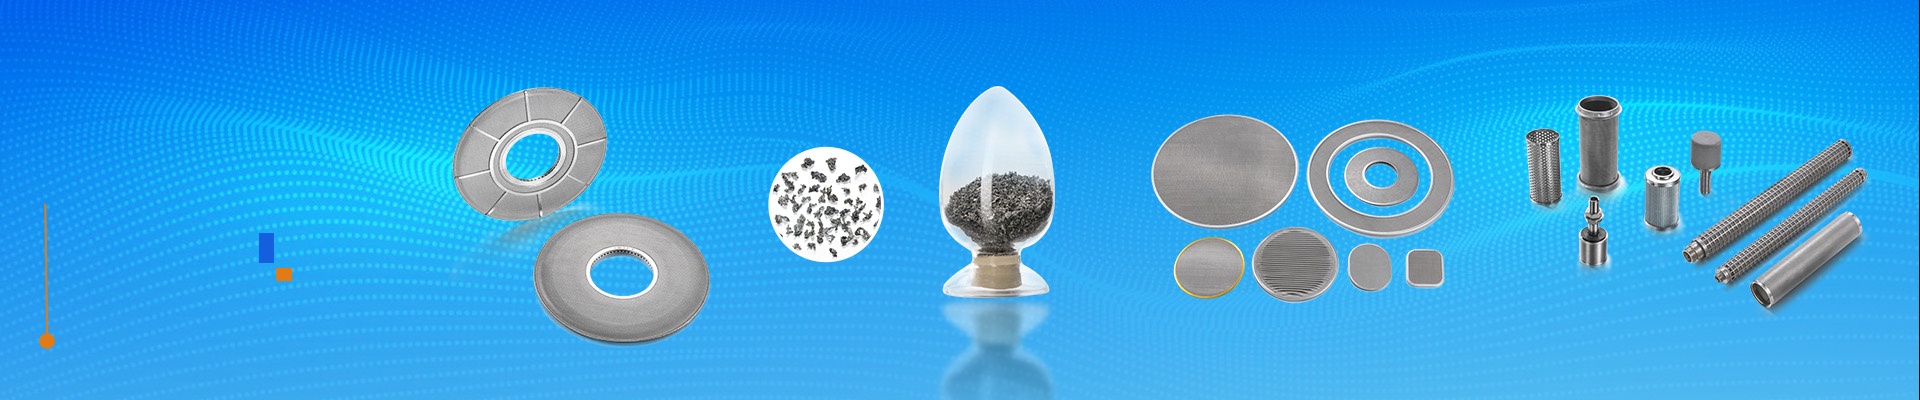
En raison des impuretés présentes dans le métal en fusion, une filtration est nécessaire avant le filage. Nous utilisons généralementFiltre à bougie, Sable métallique, Filtre à disque à feuilles, Filtre Spin Packet d'autres matériaux filtrants pour filtrer la matière fondue. Les étapes spécifiques et détaillées du filage sont les suivantes :
1.Extrusion par fusion
Les tranches pénètrent dans l'extrudeuse à vis par l'orifice d'alimentation, sous l'effet de leur propre poids. La rotation de la vis entraîne la tranche dans la gorge de celle-ci. Un élément chauffant, installé sur la face externe du manchon de la vis, transmet la chaleur à la tranche à travers ce manchon. Simultanément, la friction et la compression des tranches à l'intérieur de l'extrudeuse génèrent également de la chaleur. Sous l'effet de cette chaleur, les tranches fondent et sont comprimées par l'extrudeuse, ce qui engendre une pression de fusion donnée.
2.Mélange
Il s'agit de l'utilisation d'un mélangeur statique pour homogénéiser le matériau en fusion à la sortie de la vis. Cette étape n'est pas indispensable, mais l'utilisation d'un mélangeur statique permet d'améliorer l'homogénéité du matériau en fusion, tout en réduisant l'écart de température et de temps de séjour entre la paroi et le centre du tube lors de son passage dans la partie cintrée.
3.Mesures
Le matériau fondu issu de l'extrudeuse à vis est acheminé par une conduite de distribution vers les pompes doseuses de chaque point de filage afin d'assurer un dosage précis et une taille de filament uniforme. La pompe doseuse permet également d'augmenter la pression du matériau fondu pour répondre aux exigences du filage haute pression.
4.Filtration
Avant le filage, la matière fondue doit être filtrée à l'aide deSable métallique, Filtre à bougie, Filtre à disque à feuilles, Filtre Spin Packet d'autres matériaux filtrants pour éliminer les impuretés. Lors du filage à haute pression, la couche filtrante peut également générer une résistance élevée, provoquant un échauffement du polymère fondu par friction, ce qui augmente sa température et améliore ses propriétés rhéologiques.
5.Filage
Le métal en fusion est filtré et réparti uniformément par la plaque de distribution dans chaque orifice de buse de la plaque de rotation, puis éjecté par l'orifice de buse pour former un fin flux de métal en fusion.
6.Formation par refroidissement
Le procédé de refroidissement d'un flux de métal en fusion par un fluide caloporteur et de sa solidification en filament est appelé formage par refroidissement. Lors du refroidissement, l'étirage du filament par la filière affine progressivement son écoulement avant sa solidification. Le refroidissement et le formage s'effectuent à l'intérieur de la fenêtre de filage. L'air de refroidissement insufflé par la fenêtre de soufflage située à l'extrémité supérieure du tunnel de filage assure un refroidissement uniforme. Les conditions de formage ont une incidence significative sur les performances du filament.
7.Graissage
Le filage conventionnel utilise le chargement par camion-citerne. Le fil refroidi et formé passe par un canal pour atteindre la bobineuse et entre en contact avec le camion-citerne, achevant ainsi le processus de lubrification.
8.Enroulement
Après avoir modifié la direction et ajusté la tension du fil machine huilé grâce aux disques de guidage supérieur et inférieur, celui-ci est enroulé sur le tube par le biais du guide-fil transversal. Les galets de friction situés sur le tube et la tête d'enroulement entrent en contact avec une certaine pression et maintiennent une vitesse linéaire constante par transmission par friction. Cette vitesse est généralement appelée vitesse de rotation.
Date de publication : 13 novembre 2024